 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
PVC Pipe Extrusion: Bakit Hindi Nangangahulugan ang Mababang Torque ng Mataas na Kalidad?
Ningbo Fangli Technology Co., Ltd.ay atagagawa ng mekanikal na kagamitanna may higit sa 30 taong karanasan ngplastic pipe extrusion kagamitan, bagong proteksyon sa kapaligiran at mga bagong materyales na kagamitan. Mula nang itatag ang Fangli ay binuo batay sa mga kahilingan ng gumagamit. Sa pamamagitan ng patuloy na pagpapabuti, independiyenteng R&D sa pangunahing teknolohiya at panunaw at pagsipsip ng advanced na teknolohiya at iba pang paraan, nakabuo kamiPVC pipe extrusion line, PP-R pipe extrusion line, PE water supply / gas pipe extrusion line, na inirekomenda ng Chinese Ministry of Construction na palitan ang mga imported na produkto. Nakuha namin ang pamagat ng "Unang-klase na Brand sa Lalawigan ng Zhejiang".
Sa proseso ng PVC pipe extrusion, maraming mga anomalya sa pagpoproseso ay madalas na nagkakamali na maiugnay sahindi sapat na pagpapadulas. Kapag tumaas ang metalikang kuwintas, ang daloy ng matunaw ay nagiging hindi matatag, o ang ibabaw ng tubo ay nagiging magaspang, ang agarang reaksyon sa maraming pabrika ay magdagdag ng higit pang pampadulas. Sa maikling panahon, bumababa ang metalikang kuwintas, bumubuti ang daloy ng materyal, at ang linya ng produksyon ay tumatakbo nang mas maayos, na humahantong sa madaling konklusyon na ang problema ay nalutas na.
Ang labis na pagpapadulas ay karaniwang hindi sinasadya ngunit sa halip ay unti-unting nabubuo sa pamamagitan ng paulit-ulit na mga pagsasaayos ng proseso. Kapag ang linya ng produksyon ay nakatagpo ng pagbabagu-bago ng presyon, magaspang na ibabaw, paminsan-minsang pag-jamming ng materyal, mahinang pagsasanib, o pagtaas ng pagkarga ng extrusion, ang mga operator ay may posibilidad na unti-unting magdagdag ng lubricant. Ang paunang produksyon ay talagang nagiging mas maayos. Gayunpaman, kapag ang epekto ng pampadulas ay nagiging masyadong malakas, ang mga particle ng resin ay malamang na madulas nang labis sa loob ng bariles bago ganap na matunaw. Ito ay humahantong sa isang nabawasan na rate ng pagkatunaw, nabawasan ang pagkakaisa ng natutunaw, hindi matatag na plasticization, at dahil dito ay isang mas makitid na window ng pagproseso. Dahil lumilitaw na maayos pa rin ang pagtakbo ng kagamitan, kadalasang mahirap matukoy kaagad ang mga naturang isyu sa palapag ng tindahan.
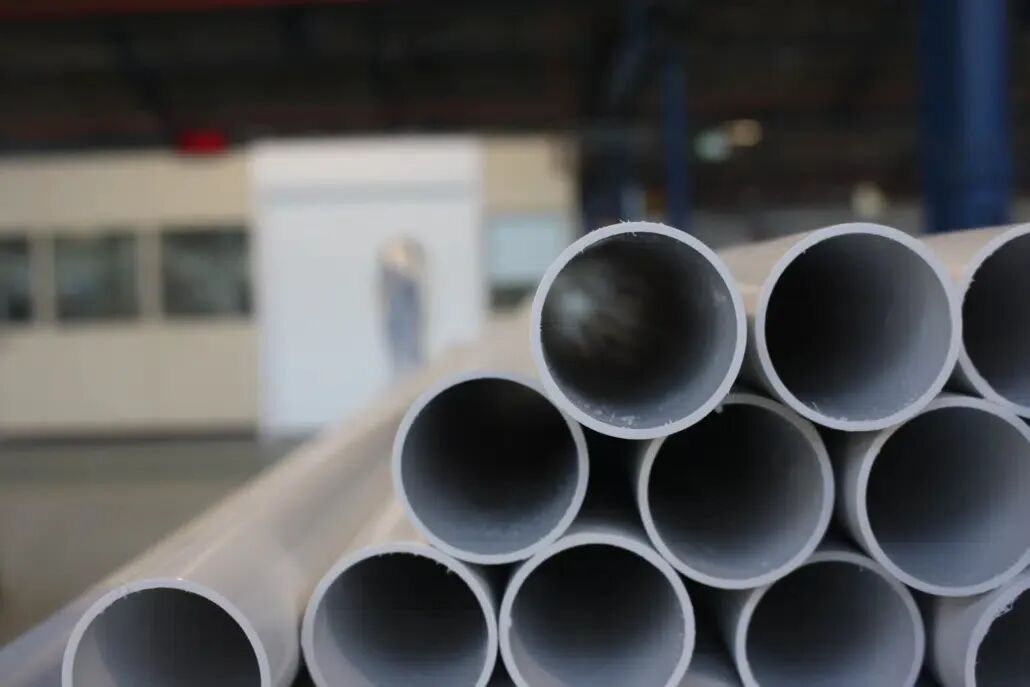
Ang isa pang karaniwang maling kuru-kuro ay ang "mas mababang metalikang kuwintas ay nangangahulugan ng mas mahusay na pagpapadulas." Sa totoo lang, umaasa ang PVC extrusion sa kinokontrol na proseso ng pagtunaw at paggugupit. Ang labis na pagpapadulas ay nagpapahina sa epektibong pagkilos ng paggugupit ng tornilyo, na nagreresulta sa hindi sapat na paglipat ng enerhiya para sa pagkatunaw. Bagama't mas madaling dumaloy ang materyal, madali itong magdulot ng hindi kumpletong pagsasanib, mapurol o mapuputing mga ibabaw, hindi matatag na sukat ng vacuum, nababawasan ang lakas ng impact, mga pagbabago sa kapal ng pader, hindi sapat na lakas ng weld line, dimensional instability, at die buildup—partikular na binibigkas sa panahon ng high-speed extrusion.
Para sa mga pormulasyon ng CaCO₃ na puno, ang isyung ito ay nagiging mas prominente. Ang malaking dami ng tagapuno ay nagpapahina sa epektibong pagbubuklod sa pagitan ng mga particle ng resin, habang ang labis na pampadulas ay higit na nakakabawas sa kahusayan sa pagkatunaw. Nagreresulta ito sa mas mabagal na plasticization, pagbabagu-bago ng presyon ng pagkatunaw, pagbaba ng lakas ng pagkatunaw, mga malutong na mekanikal na katangian, at pagbaba ng pagkakapare-pareho ng pagproseso sa iba't ibang mga shift. Ang ilang mga pabrika, sa pagsisikap na mapabuti ang flowability, ay patuloy na nagdaragdag ng mas maraming pampadulas, na hindi sinasadyang itinulak ang pagbabalangkas na palayo sa pinakamainam na balanse sa pagproseso. Ito ay isang makabuluhang dahilan kung bakit maraming puno ng PVC pipe formulations, bagaman madaling simulan, nagpupumilit na mapanatili ang pangmatagalang matatag na produksyon.
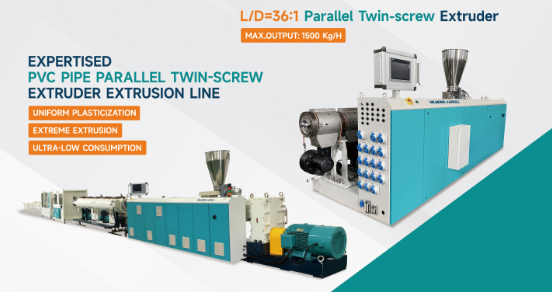
Samakatuwid, ang pagpapadulas ay hindi maaaring masuri sa paghihiwalay mula sa buong sistema ng pagproseso. Ang pagiging epektibo nito ay sama-samang naiimpluwensyahan ng maraming salik, kabilang ang filler content, ACR, CPE, stabilizer system, screw geometry, extrusion speed, temperature profile, at die design. Ang parehong pamamaraan ng pagpapadulas na mahusay na gumaganap sa isang mababang-filler na sistema ay maaaring mag-trigger ng hindi sapat na pagsasanib sa isang napakapunong sistema.
Ang mga nakaranasang processor ay hindi nag-aalala sa "kung aling pampadulas ang pinakamalakas," ngunit sa halip kung ang "sistema ng pagpapadulas ay nagpapanatili ng pinakamainam na balanse ng pagsasanib." Ang isang mahusay na pagbabalangkas ng PVC ay hindi hinahabol ang pinakamababang posibleng metalikang kuwintas; sa halip, nilalayon nito ang pinakamahusay na balanse sa kalidad ng pagsasanib, daloy ng pagkatunaw, katatagan ng pagproseso, at mga mekanikal na katangian. Sa aktwal na produksyon, ang mababang metalikang kuwintas ay isang tagapagpahiwatig lamang ng proseso, hindi isang tagapagpahiwatig ng kalidad. Ang tunay na layunin ay palaging matatag na pagsasanib, matatag na sukat, matatag na kalidad ng ibabaw, at pangmatagalang pare-parehong produksyon. Pagkatapos ng lahat, ang isang pormulasyon na lumilitaw na nag-aalok ng mas mahusay na flowability ngayon ay maaaring maging mapagkukunan ng mga reklamo sa kalidad bukas.
Kung kailangan mo ng karagdagang impormasyon,Ningbo Fangli Technology Co., Ltd.Inaanyayahan kang makipag-ugnayan para sa isang detalyadong pagtatanong, bibigyan ka namin ng propesyonal na teknikal na patnubay o mga mungkahi sa pagkuha ng kagamitan.
Magpadala ng Inquiry
X
Gumagamit kami ng cookies para mag-alok sa iyo ng mas magandang karanasan sa pagba-browse, pag-aralan ang trapiko sa site at i-personalize ang content. Sa paggamit ng site na ito, sumasang-ayon ka sa aming paggamit ng cookies.
Patakaran sa Privacy